2026-08-16 | 技术教程
一、什么是汽蚀
当泵内局部液体压力降至该温度下的饱和汽化压力时,液体开始汽化并产生大量气泡;含有气泡的液体流至叶轮高压区后,气泡在周围高压液体的挤压下急剧缩小以致溃灭。气泡溃灭的瞬间,液体质点以极高速度填充空穴,产生强烈的“水击”作用,这种过程即为汽蚀。
二、汽蚀的危害
汽蚀并非只是性能下降那么简单,它带来多重破坏:
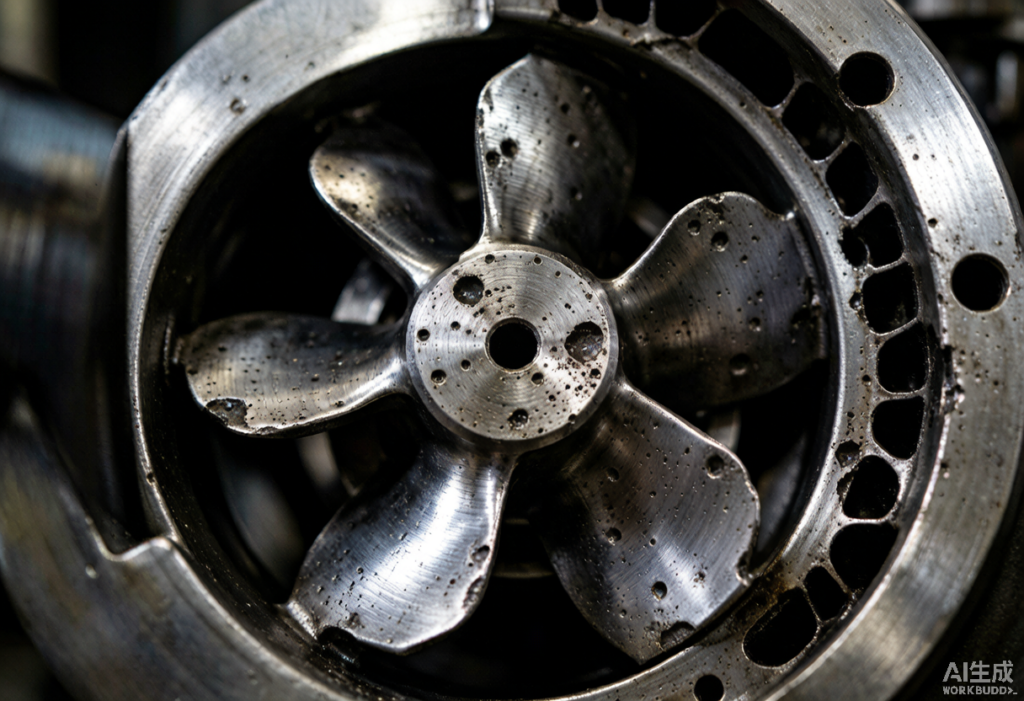
- 过流部件损坏:气泡溃灭释放的局部冲击力可达数十至上百兆帕,反复作用于金属表面,使叶轮、泵壳出现麻点、蜂窝状孔洞,严重时直接报废。
- 性能下降:流量、扬程、效率曲线明显下移,机组无法达到额定出力。
- 噪声与振动:汽蚀伴随类似“碎石在泵内滚动”的爆裂声,并引发剧烈振动,威胁整机稳定。
三、发生的根本原因
汽蚀的核心判定条件是:装置有效汽蚀余量 NPSHa 小于泵必需汽蚀余量 NPSHr。常见诱因包括:吸入压力太低(吸程过高、进口管路长、弯头多、滤网堵塞);液体温度过高(热水泵、锅炉给水泵尤甚);以及长期在大流量工况下运行使进口来不及补液。
四、系统防治措施
- 提高进口压力:降低泵安装高度、尽量倒灌安装;缩短吸入管路、增大管径、减少弯头与阀门;定期清理进口滤网。
- 控制介质温度:高温工况保证冷却/预热流程正常,避免局部过热与汽化。
- 优化设计与选型:采用双吸叶轮、前置诱导轮、加大过流面积等低汽蚀结构;选型时严格核算 NPSHa ≥ 1.1~1.3 倍 NPSHr。
- 规范运行:避免长期超流量、超大开度运行;启动前彻底灌泵排气,发现异常振动立即检查进口。
- 材料升级:汽蚀高发工况采用双相钢、不锈钢等抗剥蚀材料,延长叶轮寿命。
汽蚀是泵类设备的常见流体现象,通过“选型—安装—运维”全流程管控,即可大幅降低其发生概率,保障装置长周期稳定运行。