2026-10-28 | 技术教程
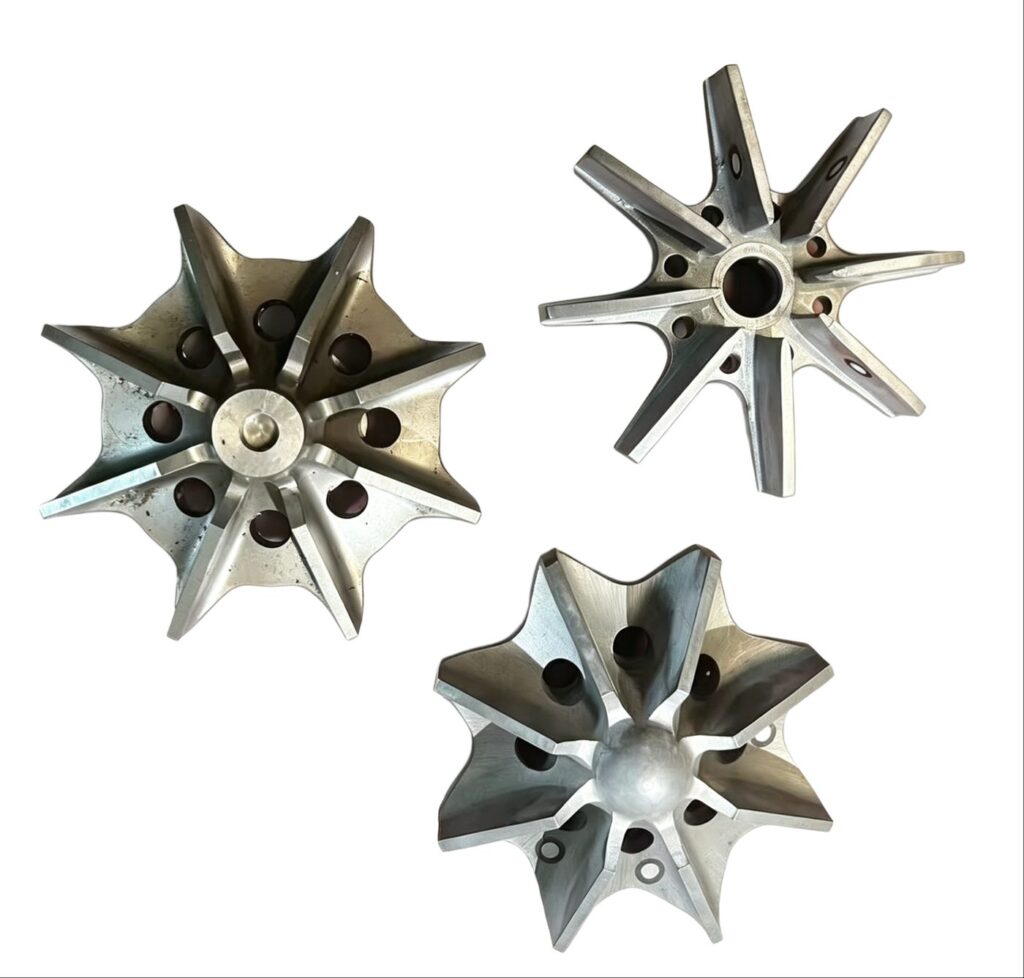
叶轮被誉为泵与压缩机的“心脏”,其型线精度、平衡性能和表面质量直接决定整机的效率、振动与寿命。作为一家深耕流体机械制造的企业,巨鹏机械在叶轮的精密制造上建立了从毛坯到成品的全流程质控体系。
一、叶轮的主要结构类型
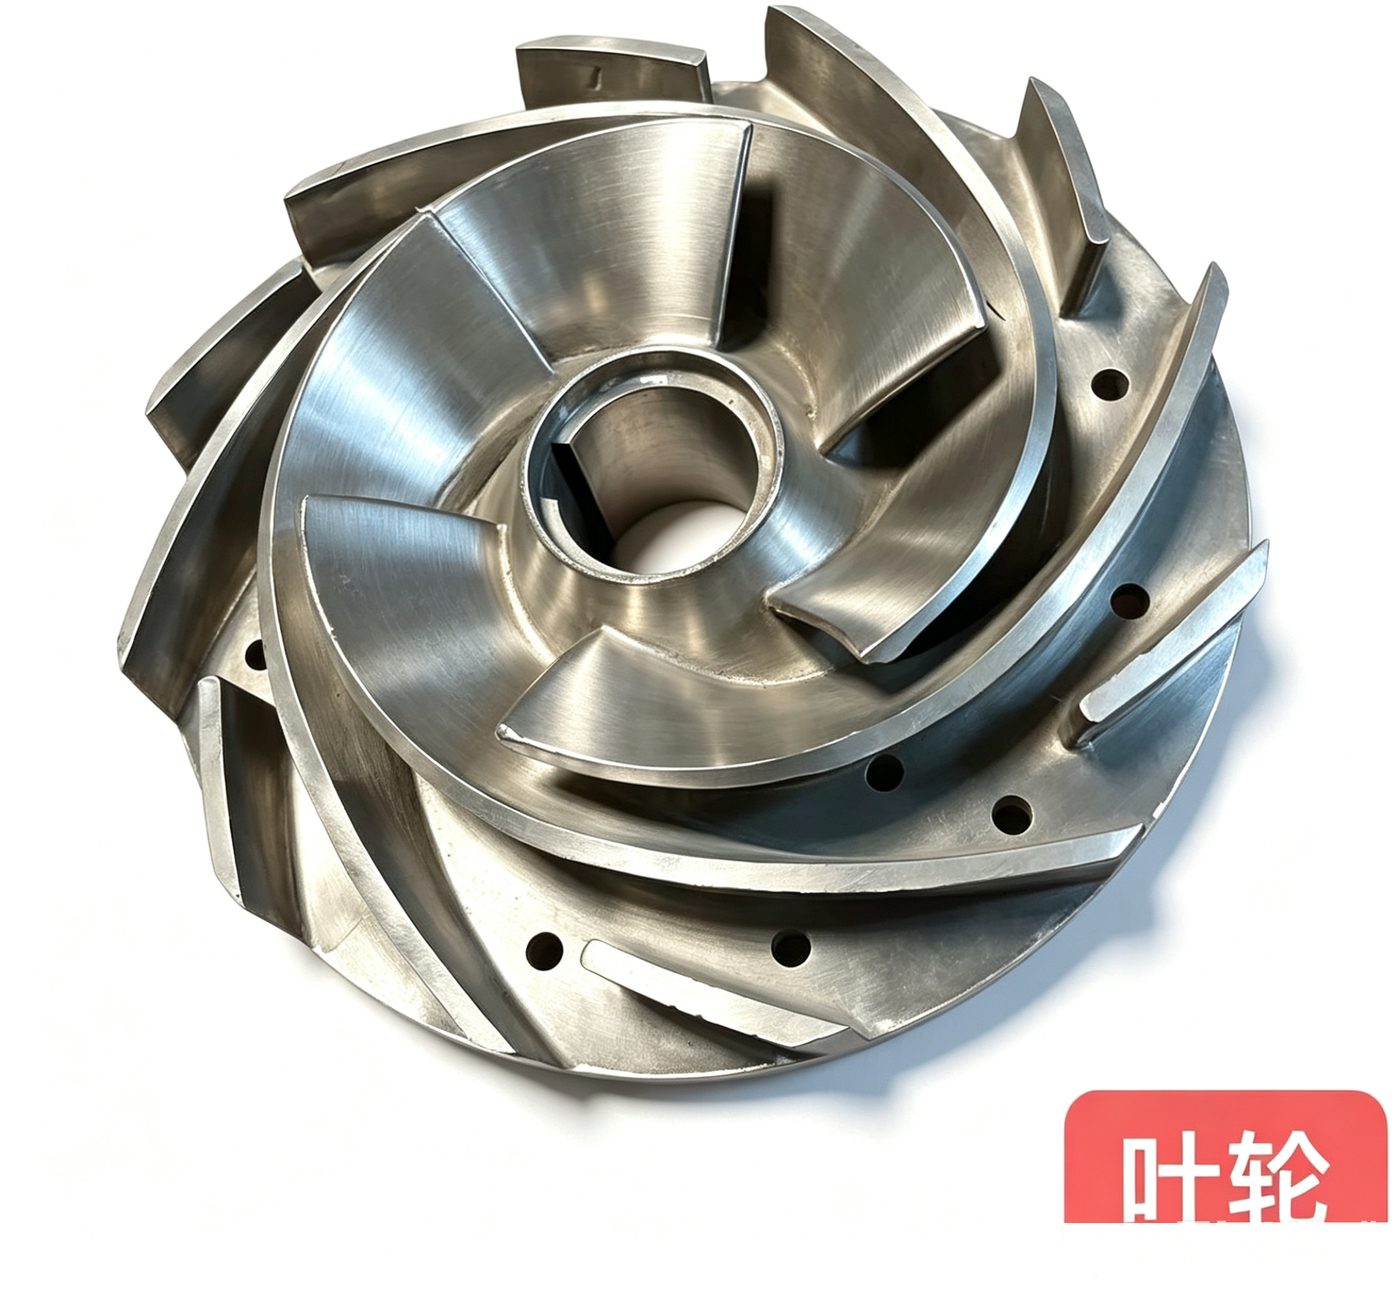
按结构可分为闭式叶轮、半开式叶轮和开式叶轮。闭式叶轮效率高、适用于清洁介质;半开式与开式叶轮则更耐含颗粒、高粘度介质。不同结构对加工工艺与动平衡的要求差异显著,选型与制造需紧密结合工况。
二、精密制造工艺流程
典型流程为:毛坯(铸造/锻造)→ 粗加工 → 五轴数控精加工 → 动平衡校正 → 三坐标检测 → 清洗包装。关键的叶片型线与前后盖板的配合面,普遍采用五轴联动加工中心一次装夹成型,最大限度保证几何一致性。
三、关键质量控制点
1)型线精度:叶片出口角、包角与流道型面需符合设计要求;2)表面粗糙度:流道内表面越光洁,水力损失越小;3)动平衡等级:高速叶轮须达到 G2.5 甚至更高等级;4)尺寸一致性:以三坐标测量仪对关键尺寸进行全检或抽检,实现可追溯。
四、巨鹏的制造能力
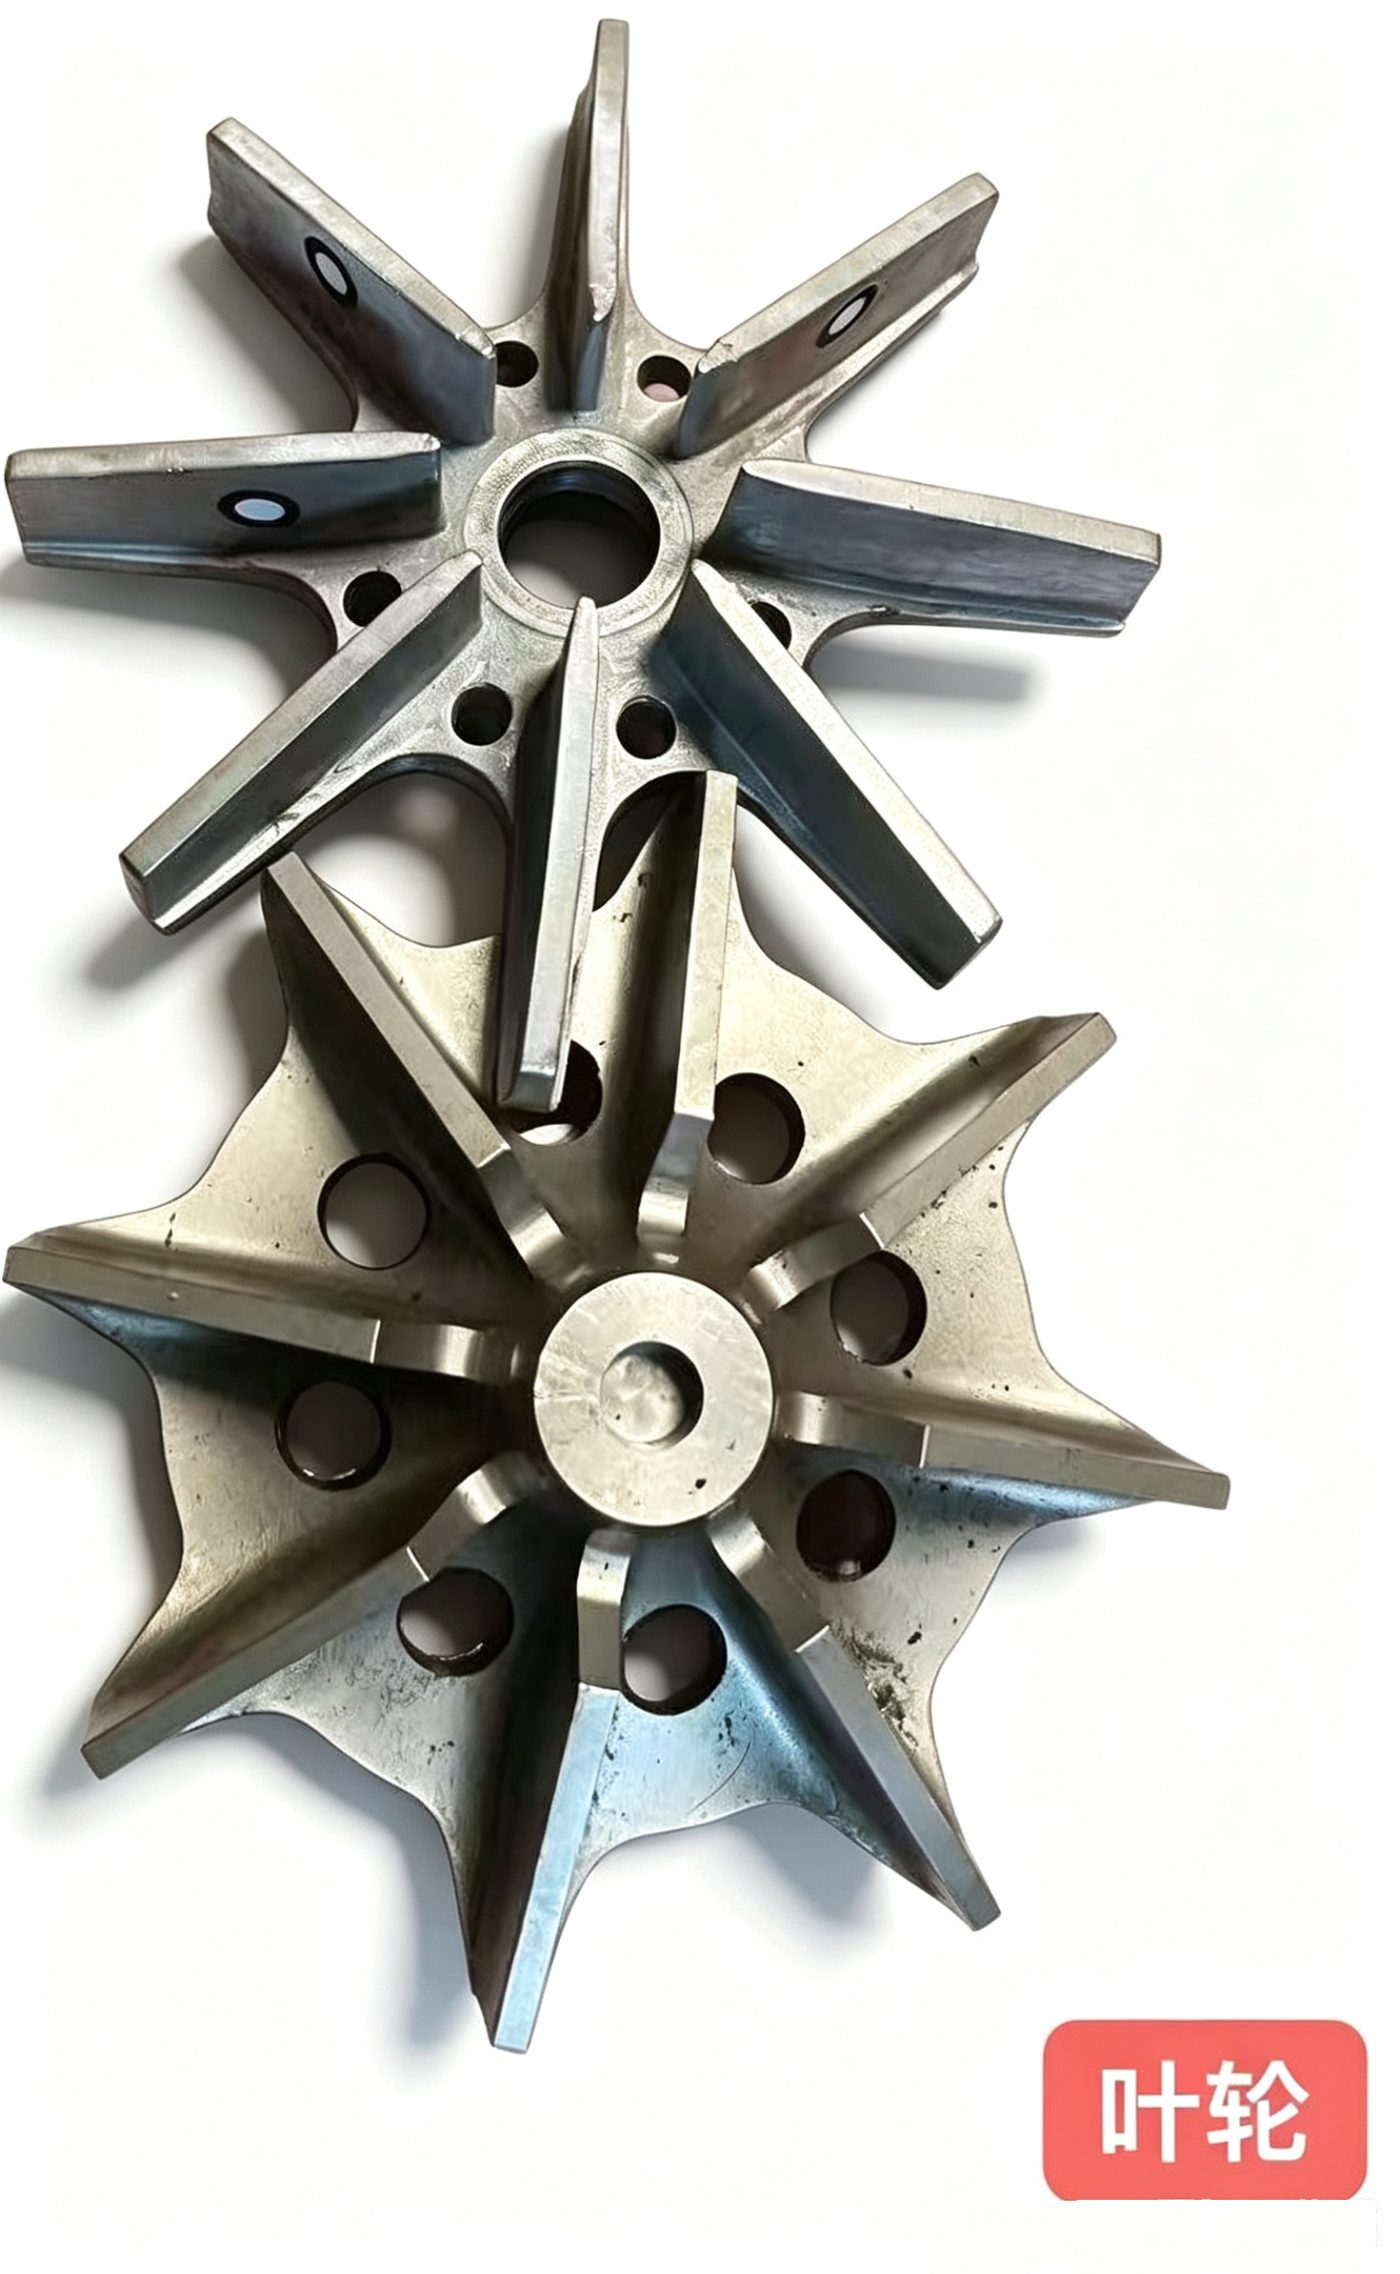
公司配备德国 DMG 五轴加工中心、申克动平衡机、海克斯康三坐标测量仪等高精度装备,并引入 ERP/PLM 信息化管理,对关键工序实施智能化监控,确保每一件叶轮从毛坯到成品的精度、效率与可靠性。欢迎来图定制与测绘复刻。
如需叶轮、诱导轮、轴瓦等泵配件的定制加工方案,欢迎通过站点询盘与我们联系。