2026-08-25 | 技术教程
叶轮是不平衡量最集中的旋转部件,其平衡精度直接决定整机的振动、噪声与轴承寿命。河南省巨鹏机械设备有限责任公司(GiantRoc)面向风机厂家与用户,介绍动平衡的等级、工艺与现场复校要点。
平衡精度等级
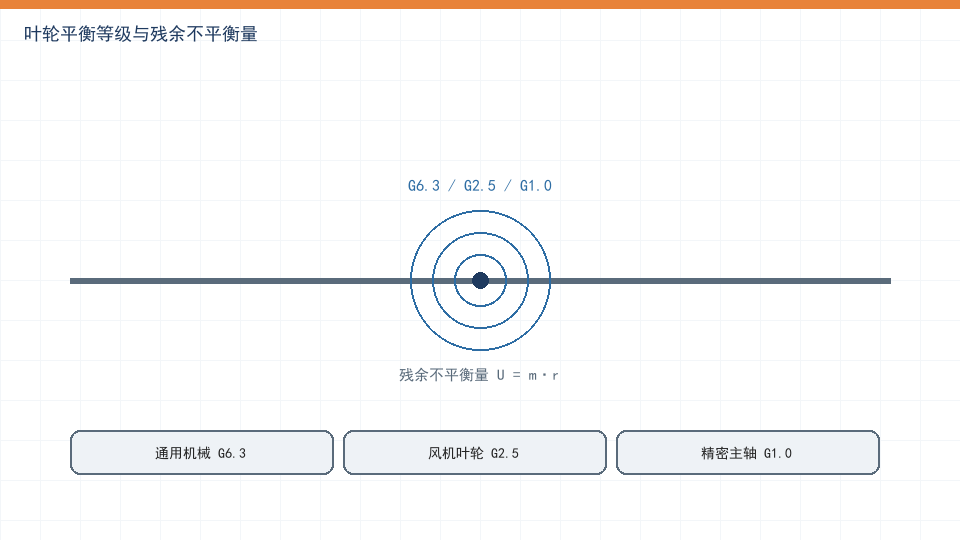
国际通用ISO 1940动平衡等级,按转子质量与工作转速给出允许的残余不平衡量:等级G6.3用于一般通用机械,G2.5常用于风机叶轮,G1.0用于精密主轴与磨床主轴。
平衡工艺路线
- 单面平衡:盘状薄转子(如小型叶轮),只需在一个校正面上加重或去重。
- 双面平衡:长径比较大的转子,必须在两个校正面分别平衡。
- 加重方式:配重块、铆钉、焊条、钻孔去重等,根据转子材质与结构选择。
现场复校要点
| 步骤 | 要点 |
|---|---|
| 清洁与检查 | 清除积灰、积料;检查叶片磨损、缺角、腐蚀。 |
| 试重法定位 | 在指定角度加试重,测量响应,确定不平衡方位。 |
| 去重或加重 | 按计算结果在指定位置处理,注意对称性。 |
| 复测验证 | 转速升到工作转速,振动应满足ISO 10816。 |
总结
动平衡是降低振动、延长寿命最经济有效的手段。巨鹏机械提供动平衡机代试、现场动平衡服务与叶轮耐磨修复,联系86-0373-5172098。